En las operaciones comerciales modernas, los costos visibles como el alquiler, la mano de obra, las materias primas y el marketing acaparan la atención. Sin embargo, detrás de escena en las industrias de servicios de alimentos y procesamiento, un elemento crítico determina silenciosamente la calidad del producto, la longevidad del equipo y la reputación de la marca: el agua.
Si su restaurante tiene problemas con la corta vida útil de los ingredientes o su planta de procesamiento se preocupa por los residuos de desinfectantes químicos, es hora de reconsiderar este elemento fundamental de producción. No estamos hablando de agua del grifo común, sino de la transformación revolucionaria lograda a través de sistemas industriales de agua electrolizada que mejoran el agua de un simple disolvente a una poderosa herramienta de productividad.
Agua Electrolizada Industrial: Más que H₂O, una Maravilla Tecnológica
La sanidad tradicional en la industria alimentaria se ha basado en detergentes químicos de alta concentración o hipoclorito de sodio. Si bien son efectivos, estas soluciones conllevan riesgos de corrosión, preocupaciones por residuos y peligros respiratorios para los trabajadores. Los sistemas modernos de tratamiento de agua electrolizada abordan estos desafíos a través de ingeniería avanzada.
Estos sistemas funcionan como fábricas de moléculas de agua en miniatura, diseñadas para entornos comerciales exigentes con una capacidad de procesamiento continua de 2.000 litros por hora. Sus celdas electrolíticas recubiertas de titanio de grado aeroespacial tienen una vida útil de más de 2.500 horas, mientras que los sensores integrados proporcionan monitoreo en tiempo real del potencial de oxidación-reducción (ORP), los niveles de pH y la conductividad, puntos de datos cruciales para la gestión de operaciones de precisión.
La Ciencia de la Esterilización: El Enfoque Superior del Agua Ácida
¿Por qué el agua oxidada electrolizada ácida (pH≤2.3, ORP≥+1100mv) supera a los desinfectantes químicos? La respuesta radica en principios biofísicos. Esta solución de alto potencial no envenena los microbios, sino que altera el potencial de la membrana celular, aumentando instantáneamente la permeabilidad. Los componentes de cloro activo (50-80 mg/L) luego penetran para interrumpir las enzimas metabólicas, eliminando patógenos como E. coli y Staphylococcus aureus en segundos.
Este método de esterilización no deja residuos químicos, ya que el agua vuelve a su estado original después de su uso. Para los establecimientos preocupados por la seguridad alimentaria, esto significa lavar ingredientes crudos sin comprometer el sabor o la salud del consumidor, una solución proactiva muy superior a la detección posterior a la contaminación.
Aplicaciones Multifuncionales: Mejora de la Cadena de Suministro Completa
-
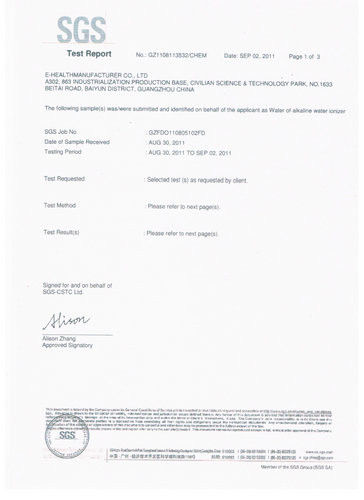
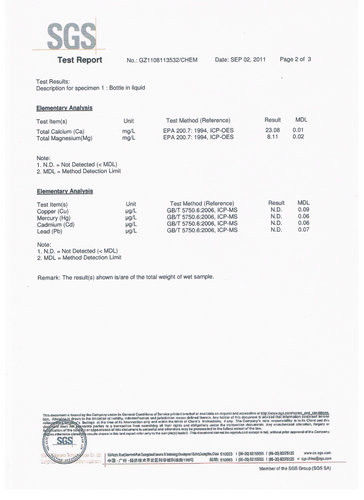
Excelencia Culinaria: El agua alcalina ionizada elimina residuos de pesticidas mientras que sus pequeños cúmulos moleculares penetran en las fibras de los alimentos, conservando la humedad y los nutrientes. Las verduras mantienen su frescura, las carnes conservan su ternura, mejoras sutiles de calidad que impulsan la lealtad del cliente.
-
Bienestar Laboral: Proporcionar agua alcalina ionizada como hidratación para los empleados apoya la absorción celular y el equilibrio ácido-base, sirviendo tanto como beneficio para el personal como potenciador de la productividad.
-
Transformación Agrícola: Desde la esterilización de semillas hasta la prevención de enfermedades de las plantas y la mejora del suelo, el agua electrolizada reduce la dependencia de pesticidas. Las operaciones ganaderas informan de una mejora de la inmunidad, la calidad del pelaje y, en aplicaciones lácteas, un aumento de la producción de leche, satisfaciendo la demanda de los consumidores de productos libres de antibióticos.
Mantenimiento Operacional: Garantizando el Máximo Rendimiento
-
La dureza del agua de entrada debe permanecer por debajo de 100 mg/L con una presión regulada entre 0.1-0.25 MPa
-
Los entornos operativos deben mantener temperaturas de 5°C a 40°C con menos del 80% de humedad
-
El agua electrolizada requiere almacenamiento sellado y sombreado por debajo de 40°C, donde mantiene su potencia durante 90 días, lo que permite una producción por lotes eficiente.
La Conclusión: El Agua como Activo Estratégico
En la competitiva industria alimentaria actual, las tecnologías que mitigan los riesgos operativos al tiempo que elevan la calidad del producto exigen una seria consideración. Los sistemas avanzados de tratamiento de agua representan soluciones integrales para los desafíos de seguridad, calidad y eficiencia.
Mientras los competidores lidian con productos químicos costosos y procesos de limpieza engorrosos, los operadores con visión de futuro aprovechan la tecnología inteligente del agua para mejoras integrales, desde el manejo de ingredientes hasta la sanidad ambiental. Este enfoque fortalece tanto los compromisos de seguridad alimentaria como el valor de la marca, posicionando a las empresas para un éxito sostenible en una era de operaciones de precisión.

 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!